لقم الحفر الكاربيد: الأنواع والاختيار والطلاءات واستكشاف الأخطاء وإصلاحها عند الحفر في المعادن
News Details
تُعد لقم الثقب الكربيدية أداة تصنيع الثقوب الافتراضية في معظم ورش تشغيل المعادن الحديثة، ولكن المصطلح يغطي عائلة واسعة من الأدوات المصممة لوظائف مختلفة تمامًا. يمكن أن يختلف مثقبان يحملان كليهما علامة كربيد في الطلاء الأساسي، والطلاء، وتصميم سائل التبريد، وهندسة النقاط - وهذه الاختلافات هي التي تحدد ما إذا كان الثقب يتم إنتاجه في ثوانٍ أو يتم تدميره في ممر واحد. يشرح هذا الدليل ما هي لقم الثقب الكربيدية، وكيف يمكن مقارنتها بالفولاذ عالي السرعة، وكيفية اختيار واحدة للفولاذ والفولاذ المقاوم للصدأ، والطلاء الذي يناسب أي مادة، وعندما تستحق تصميمات سائل التبريد الإضافية التكلفة الإضافية، وما الذي يجب التحقق منه عندما يكون الثقب خاطئًا.
ما هي لقم الثقب الكربيدية وأين تناسبها
إن لقم الثقب الكربيدية الصلبة مصنوعة من كربيد التنغستن بموثق من الكوبالت. المادة أصعب بكثير ومقاومة للحرارة أكثر بكثير من الفولاذ عالي السرعة: تشير مقارنات الأدوات المنشورة بشكل شائع إلى صلابة تبلغ حوالي 89-93 HRA للكربيد مقابل حوالي 62-67 HRC لـ HSS ، مع مقاومة للحرارة في المنطقة 1200 درجة مئوية مقابل حوالي 600 درجة مئوية. يسمح هذا المزيج لأدوات الكربيد بالعمل بسرعات قطع أعلى عدة مرات من HSS في الفولاذ ، ويقتبس عادةً عند 80-200 م/دقيقة للكربيد مقابل 25-40 م/دقيقة لـ HSS.
المقايضة هشاشة. يتسامح الكربيد مع الحرارة والتآكل ولكن ليس الصدمة أو الاهتزاز أو عدم المحاذاة. مثقاب كربيد يكافئ مع آلة صلبة ، حامل مستقر ومنخفض الجريان سوف يحمل التسامح على مدى فترات طويلة ؛ قد يتقطع نفس المثقاب في أداة محمولة باليد أو مغزل مهترئ على الثقب الأول. مقارنات منشورة تضع حياة أداة كربيد في حوالي 10-20 مرة HSS في الصلب ، مع سعر الوحدة ثلاثة إلى خمسة أضعاف أعلى - وهذا هو السبب في أن القرار عادة ما يتم على التكلفة لكل ثقب والتوقف بدلاً من سعر تدريبات واحدة.
أنواع لقم الثقب الكربيد
تجمع معظم الكتالوجات بين تدريبات كربيد بالبناء وحل الثقب التي تحلها.
- تدريبات تويست كربيد صلبة هي الحصان العام للأغراض العامة للفولاذ ، والحديد الزهر ، والألمنيوم ، والعمل غير الحديدية. الحافة المستقيمة ، جامدة ومتوفرة في عنقود ، مجرب وسلسلة طويلة.
- من خلال التدريبات المبردة تحمل قنوات داخلية توصل المبرد إلى حافة القطع. إنها الخيار القياسي للثقوب العميقة والمواد التي تنتج رقائق طويلة وممزقة.
- تدريبات كربيد مقلوب يقوم بلحام إدراج كربيد على جسم فولاذي. تناسب العمل الكاشطة مثل البناء ، وبعض الحديد الزهر وثقوب قطرية كبيرة حيث أن جسم كربيد كامل سيكون غير اقتصادي.
- تدريبات صغيرة هي أدوات كربيد صلبة للثقوب الصغيرة في الإلكترونيات والأجزاء الطبية وعمل الأدوات الدقيقة ، حيث تكون سرعة المغزل العالية والحد الأدنى من الجريان أهم من معدل التغذية.
- خطوة التدريبات قطع العديد من الأقطار في أداة واحدة ، وتقليل تغييرات الأدوات على الصفائح المعدنية والأجزاء الرقيقة.
- تدريبات عالية الأداء الجمع بين هندسة الناي الخاصة بالتطبيق ، وإعداد الحافة والطلاء للفولاذ المقاوم للصدأ والتيتانيوم والفولاذ المقوى والسبائك الفائقة.
القاعدة العملية هي أن البناء يجب أن يتبع الثقب ، وليس صفحة الكتالوج: القطر ، والعمق ، والتسامح ، والمادة ، وصلابة الماكينة تشير معًا إلى عائلة واحدة.
كربيد مقابل لقم الثقب HSS
توضح المقارنة أدناه القيم التي تظهر في مراجع الأدوات المنشورة. إنها نطاقات نموذجية للتوجيه ، وليست ضمانات لتدريبات أو آلة معينة ، لأن النتائج تعتمد بشكل كبير على قطعة الشغل ، والحامل وبيانات القطع.
| خاصية | تدريبات كربيد صلبة | تدريبات HSS |
|---|---|---|
| صلابة | حول 89-93 HRA | حول 62-67 HRC |
| مقاومة الحرارة | يصل إلى 1200 درجة مئوية | يصل إلى حوالي 600 درجة مئوية |
| سرعة القطع في الصلب | عادة 80-200 م/دقيقة | عادة 25-40 م/دقيقة |
| المتانة | منخفضة حساسة للصدمة وعدم المحاذاة | ارتفاع ؛ تسامح في إعدادات غير مستقرة |
| حياة أداة في الصلب | ذكرت في حوالي 10-20 مرة HSS | الخط الأساسي |
| تكلفة أداة نسبية | حوالي 3-5 مرات أعلى | الأدنى |
| تناسب نموذجي | إنتاج CNC ، التسامح الضيق ، المواد الصلبة أو الكاشطة | الحفر اليدوي ، الصيانة ، انخفاض الحجم ، ضعف الصلابة |
في الممارسة العملية ، يفوز الكربيد عندما تكون الماكينة صلبة ، والتسامح مهم ، والمادة صلبة أو كاشطة ، وتكلفة تغيير الأداة أكثر من الفرق في السعر. لا يزال HSS أو Cobalt HSS منطقيًا بالنسبة للعمل لمرة واحدة ، والحفر اليدوي ، ووظائف الإصلاح والآلات القديمة مع الجريان الذي من شأنه أن يقطع حافة كربيد.
كيفية اختيار بت الحفر للصلب
الصلب ليس مادة واحدة. تتصرف الفولاذ الطفيف والفولاذ السبائكي والفولاذ المقاوم للصدأ والفولاذ المقوى بشكل مختلف ، لذلك يجب أن يتبع الاختيار ترتيبًا ثابتًا بدلاً من تدريبات مفضل.
- تحديد مجموعة المواد. تستخدم مراجع الأدوات مجموعات ISO - P للفولاذ ، M للفولاذ المقاوم للصدأ ، K للحديد الزهر ، N للسبائك غير الحديدية ، S للسبائك الفائقة و H للمواد المقواة. تقود المجموعة إعداد الحافة والطلاء وبيانات القطع.
- اختر بناء التدريبات. كربيد صلب للسرعة والدقة والحياة في إعدادات مستقرة ؛ من خلال كربيد سائل التبريد للعمق وإخلاء رقاقة ؛ الكوبالت HSS حيث تكون الصلابة محدودة أو يكون الحجم منخفضًا.
- مطابقة هندسة النقطة. تتمركز نقطة الانقسام 135 درجة ذاتيًا ، وتقلل من الدفع وتوقف المثقاب عن المشي على الفولاذ والفولاذ المقاوم للصدأ. تكون نقطة 118 درجة أكثر تنوعًا ولكنها غالبًا ما تحتاج إلى ثقب تجريبي في المعادن الصلبة.
- تحقق من طول الناي مقابل عمق الثقب. يجب أن تكون المزامير أطول من الثقب بالإضافة إلى سمك المواد حتى تتمكن الرقائق من الهروب ؛ مثقاب الناي القصير في حفرة عميقة يحمل الحطام ويسخن.
- اتخاذ قرار بشأن سائل التبريد. المبرد الداخلي قريب من الإلزامي بعد حوالي 5 × D ويصبح غير قابل للتفاوض عند 8 × D وأعمق.
- اختر الطلاء للمادة، وليس للون على الصندوق.
- تأكيد الصلابة والجريان - يحدد حالة حامل التثبيت والمغزل ما إذا كان يمكن استخدام الكربيد أم لا.
- ابدأ من بيانات القطع الخاصة بشركة الصانع وضبط من الرقائق والحمل بدلاً من التخمين.
بعد حوالي قطر 12-13 ملم في الفولاذ الصلب ، يبدأ تدريبات تويست في الكفاح ؛ عادة ما تكون قواطع حلقية أو تدريبات إدراج قابل للفهرسة هي الإجابة الأفضل ، وينطبق نفس المنطق عندما يكون الثقب كبيرًا بالنسبة للجهاز.
طلاء بت الحفر: TiAlN مقابل TiN
الطلاء هو إدارة الحرارة. لا يقومون بالقطع ، ولكنهم يحدون من مقدار الحرارة التي تصل إلى الركيزة الكربيد وكم ارتداء الجناح. عادةً ما تستشهد جداول المقارنة المنشورة بالقيم التالية.
| طلاء | صلابة | درجة حرارة العمل | استخدام نموذجي | راقب |
|---|---|---|---|---|
| TiN | حول 2200-2500 HV | حوالي 600 درجة مئوية | الكربون الصلب ، الحديد الزهر ، العمل العام | الأكسدة بسرعة عالية السرعة ودرجة الحرارة |
| TiAlN | حول 2800-3200 HV | حوالي 900-1000 درجة مئوية | الفولاذ المقاوم للصدأ ، الفولاذ السبائكي ، التيتانيوم ، عالي السرعة والقطع الجاف | خطر الحافة المدمج في الألومنيوم |
| AlTiN | حول 3000-3500 HV | حوالي 1000-1100 درجة مئوية | صلب مقوى ، سبائك فائقة | أكثر هشاشة ؛ سوء ملاءمة لقطع المقاطعة |
| DLC | حول 5000-8000 HV | حوالي 400-500 درجة مئوية | الألمنيوم وسبائك النحاس والمواد المركبة | يتدهور إذا كانت منطقة القطع تعمل ساخنة جدًا |
الخطأ المعتاد هو علاج TiAlN كترقية لكل شيء. في العمل الحديدي ، هو كذلك ، لأن الألومنيوم في الطلاء يشكل طبقة أكسيد رفيعة تقاوم الحرارة. في الألومنيوم وسبائك غير حديدية ناعمة أخرى يمكن أن تعمل ضدك: الطلاء يعزز لحام رقاقة والحافة المدمجة ، بحيث تكون المزامير المصقولة وتشطيبات ZrN أو DLC هي الخيار الأفضل. يظل TiN خيارًا معقولًا ومنخفض التكلفة لصلب الكربون والحديد الزهر حيث تظل درجات حرارة القطع معتدلة.
من خلال بت الحفر المبرد للثقوب العميقة
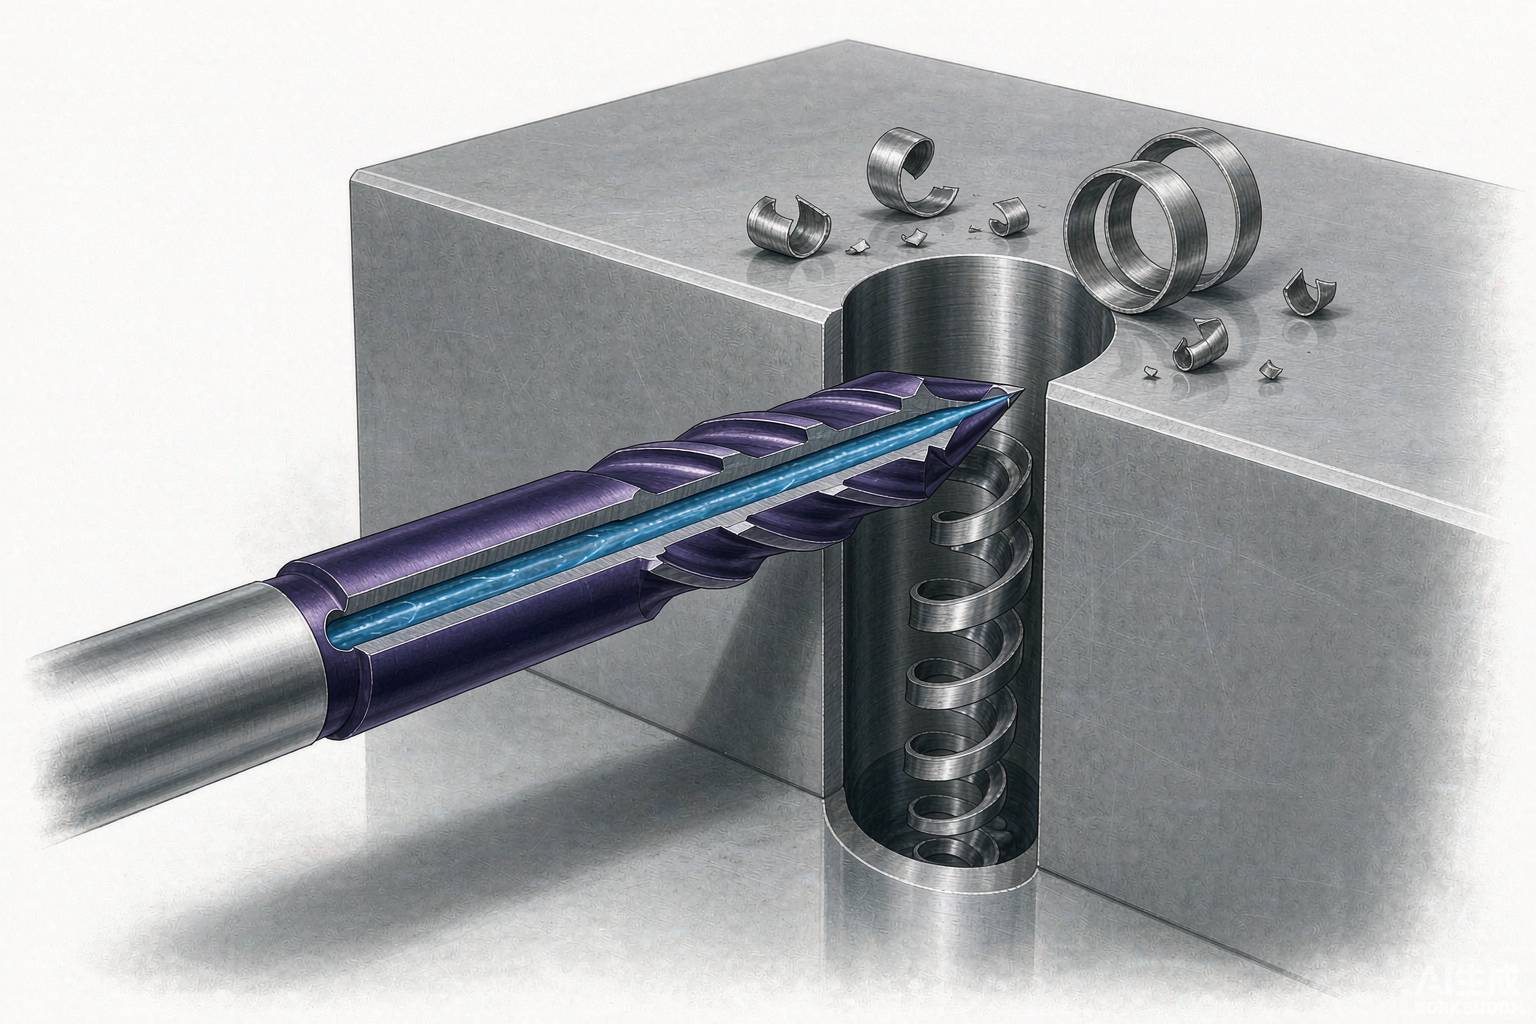
إخلاء رقاقة هو الحد الحقيقي لعمق الثقب. بمجرد أن تبدأ الرقائق في التعبئة في المزامير ، فإن عزم الدوران يتسلق ، ويتركز الحرارة وإما يتكسر المثقاب أو يترك ثقبًا ممزقًا. من خلال تدريبات التبريد حل هذا عن طريق توصيل المبرد من خلال قنوات داخلية مباشرة إلى حافة القطع ، بحيث يتم دفع الرقائق للخلف من الحفرة بدلاً من إعادة قطعها.
في إرشادات الأدوات المنشورة ، يتم تقديم عائلات كربيد الثقوب العميقة بنسب طول 8 × D و 12 × D وحتى 20 × D. هذه ليست قابلة للتبديل مع تدريبات الطول القياسية: فهي تتطلب ضغطًا وتدفقًا مبردًا كافيًا ، واختيار نسبة العمق الصحيحة ، وإعدادًا صلبًا. عندما يكون ضغط سائل التبريد غير مناسب ، غالبًا ما يكون الحفر المقشر باستخدام مثقاب قياسي أكثر موثوقية من تدريبات سائل التبريد التي تعمل تحت التدفق.
الحفر الفولاذ المقاوم للصدأ مع تدريبات كربيد
الفولاذ المقاوم للصدأ يعاقب على التدريبات الخاطئة أكثر من الصلب الخفيف. درجات الأوستنيتي تعمل على تصلبها بسرعة ، وسيقوم التدريبات التي تفرك بدلاً من القطع بتصلب السطح الذي تحاول إدخاله. ثم تلتف رقائق طويلة طويلة الأداة ، وتحبس الحرارة وتكسر الحواف.
عادة ما يتم إقران تدريبات كربيد للفولاذ المقاوم للصدأ بتصميمات من خلال تصميمات سائل التبريد وإعداد حافة أكثر حدة وإيجابية من التدريبات متعددة الأغراض. الأولويات هي التغذية المستمرة بدلاً من البقاء ، بما يكفي من المبرد لإزالة رقائق الحافة وتبريدها ، وبيانات القطع التي تحافظ على عمل الأداة تحت الطبقة المقواة. لا يزال الكوبالت HSS بديلاً معقولًا لأحجام منخفضة أو يدوي في الفولاذ المقاوم للصدأ ، حيث تكون صلابة مهمة أكثر من السرعة.
زاوية نقطة الحفر والهندسة
زاوية النقطة وتصميم الناي يقرر كيفية دخول المثقاب وكيف تغادر الرقاقة.
- 118 درجة هي النقطة العامة التقليدية. إنها متعددة الاستخدامات وتسامح ، ولكن في المعادن الصلبة غالبًا ما تحتاج إلى ثقب تجريبي أو تدريبات مركز لبدء بدقة.
- نقطة انقسام 135 درجة مراكز الذات ، ويقلل من الدفع ويقلل من المشي. إنه الخيار الشائع للفولاذ والفولاذ المقاوم للصدأ وعمل CNC حيث تكون دقة الموقع مهمة.
- 140 درجة ونقاط أكثر اتساقًا تظهر على بعض التدريبات عالية الأداء والمواد المقوى ، وتداول سهولة الدخول لقوة الحافة.
- سماكة الويب وزاوية الحلزون السيطرة على غرفة رقاقة والصلابة. تفضل المواد الصلبة النوى الأقوى ؛ الدرجات الطويلة المتقطعة تحتاج إلى هندسة الناي التي تتحرك الرقائق بسرعة.
الهندسة هي أيضًا المكان الذي تكون فيه إعادة التقطيع مهمة: التدريبات التي تم إعادة إحيائها إلى زاوية نقطة مختلفة لم تعد تطابق بيانات القطع التي تم شراؤها بها ، والأداء ينخفض قبل أي شيء ينكسر بشكل مرئي.
مشاكل الحفر الشائعة والحلول
| عرض | السبب المحتمل | الإجراء الأول |
|---|---|---|
| الرقائق تسد المزامير | تدفق أو ضغط مبرد غير كاف ، الناي قصير جدًا للعمق ، تغذية عالية جدًا لنموذج رقاقة | رفع تدفق المبرد والضغط ، وتقليل التغذية قليلاً ، واستخدام pecking أو من خلال تدريبات المبرد |
| تقطيع الحافة أو الكسر | الجريان ، تثبيت غير مستقر ، تغذية عدوانية للغاية عند الدخول ، تدريبات طويلة جدًا للقطر | تحقق من الحامل والمحاذاة ، وقم بتقليل البروز ، وتقليل التغذية عند الدخول ، والتحقق من بيانات القطع |
| ثقوب كبيرة أو خارج الجولة | البالية أو الخاطئة الأرضية ، والاهتزاز ، والمركزية السيئة | افحص هندسة النقطة ، وتحسين الصلابة ، واستخدام مثقاب تقسيم أو ثقب تجريبي |
| جدار الثقب الخشن أو مخرج ممزق | الحافة المدمجة ، المبرد غير الكافي ، التغذية المنخفضة جدًا مما تسبب في الاحتكاك | مطابقة الطلاء للمادة ، وزيادة المبرد ، ورفع التغذية في القطع |
| تغييرات اللون على حافة التدريبات | درجة حرارة القطع مرتفعة للغاية ؛ فشل الطلاء محليًا | قلل من السرعة ، وتحسين التبريد ، واستبدال المثقاب قبل أن تتأثر الركيزة |
تكلفة لكل ثقب يضع هذه الأعراض في المنظور. عادةً ما يكون التدريبات الذي يستمر لفترة أطول ولكنه يتكسر بشكل غير متوقع أكثر تكلفة من تدريبات أرخص تقاعد في الجدول الزمني ، لأن الخردة ، وإعادة العمل ، والتوقف غير المخطط له تكلف أكثر من الأداة. تتبع حياة الأداة ، وإعادة تشكيلها والتوقف لكل جزء هي الطريقة الوحيدة الموثوقة لمقارنة تدريبان في نفس الوظيفة.
أسئلة مكررة
هل تستحق لقم الثقب الكربيد ورشة عمل صغيرة؟
يعتمد ذلك على الجهاز بدلاً من حجم ورشة العمل. إذا كان المغزل صلبًا ، فإن الحامل في حالة جيدة ، ويتم حفر الثقوب في الإنتاج أو في مادة صلبة ، فإن تدريبات كربيد عادة ما تقلل من التكلفة لكل ثقب. بالنسبة للحفر اليدوي العرضي أو الإعدادات غير المستقرة ، فإن خطر تقطيع الوزن يفوق ميزة السرعة.
هل يمكن استخدام تدريبات كربيد بدون مبرد؟
تم تصميم بعض الدرجات المطلية للترويل الجاف أو الحد الأدنى من كمية مواد التشحيم في مواد محددة ، ولكن معظم حفر الكربيد يعتمد على المبرد للتحكم في الحرارة وإخلاء رقاقة. عادةً ما يؤدي القطع الجاف باستخدام مثقاب كربيد متعددة الأغراض في الفولاذ إلى تقصير حياة الأداة بشكل حاد.
ما الطلاء الذي يجب استخدامه للألمنيوم؟
عادةً ما تكون المزامير المصقولة ، والتشطيبات من نوع ZrN أو DLC هي الخيارات المعتادة. يتم تجنب TiAlN بشكل عام لأنه يشجع الحافة المدمجة على الألومنيوم ، مما يؤدي إلى إنهاء الثقب الضعيف والأبعاد غير المستقرة.
ما يعني هذا للمشترين
يأتي الاختيار إلى أربعة أسئلة: ما المادة ، ومدى العمق ، ومدى ضيق ، ومدى صلابة الجهاز. أجب عن تلك وعائلة التدريبات ، والطلاء وتصميم المبرد يتبع. تميل التدريبات المشتراة على السعر وحده إلى إعادة شرائها غالبًا ؛ تميل التدريبات التي تتطابق مع العملية إلى شراء مرة واحدة وإعادة إحياء.


