تفريز الخيوط مقابل اللولبة: كيف تختار الطريقة المناسبة لتصنيع الخيوط
News Details
ما هي عملية تفريز الخيوط والتنصيب؟
التنصيب وتفريز الخيوط هما الطريقتان الأكثر شيوعًا لقطع الخيوط الداخلية على آلة التحكم الرقمي بالكمبيوتر (CNC)، ولكنهما يزيلان المعدن بطرق مختلفة تمامًا من حيث المبدأ.
يستخدم التنصيب حنفية — أداة ملولبة ذات أخاديد محورية — تدخل في ثقب مسبق الحفر وتقطع المظهر الكامل للخيط في مسار واحد. تدور الحنفية وتتقدم بمعدل تغذية يتوافق مع درجة ميلها، بحيث يتم تشغيل كل جانب من جوانب الخيط في نفس الوقت. إنها عملية مباشرة من خطوة واحدة: حنفية واحدة لحجم خيط واحد، دخول وخروج.
يستخدم تفريز الخيوط قطاعة ذات قطر أصغر، عادةً ما تكون مطحنة خيوط من الكربيد الصلب، تدخل الثقب وتتحرك حول الجدار الداخلي على طول مسار استيفاء حلزوني. يتم إنشاء الخيط تدريجيًا، مدارًا واحدًا في كل مرة، مع تقدم القاطعة بمقدار درجة ميل واحدة في كل دورة كاملة. نظرًا لأن القاطعة أصغر من الثقب النهائي، فهناك مساحة مفتوحة حول الأداة لخروج الرقائق، ويظل حمل القطع منخفضًا طوال المسار.
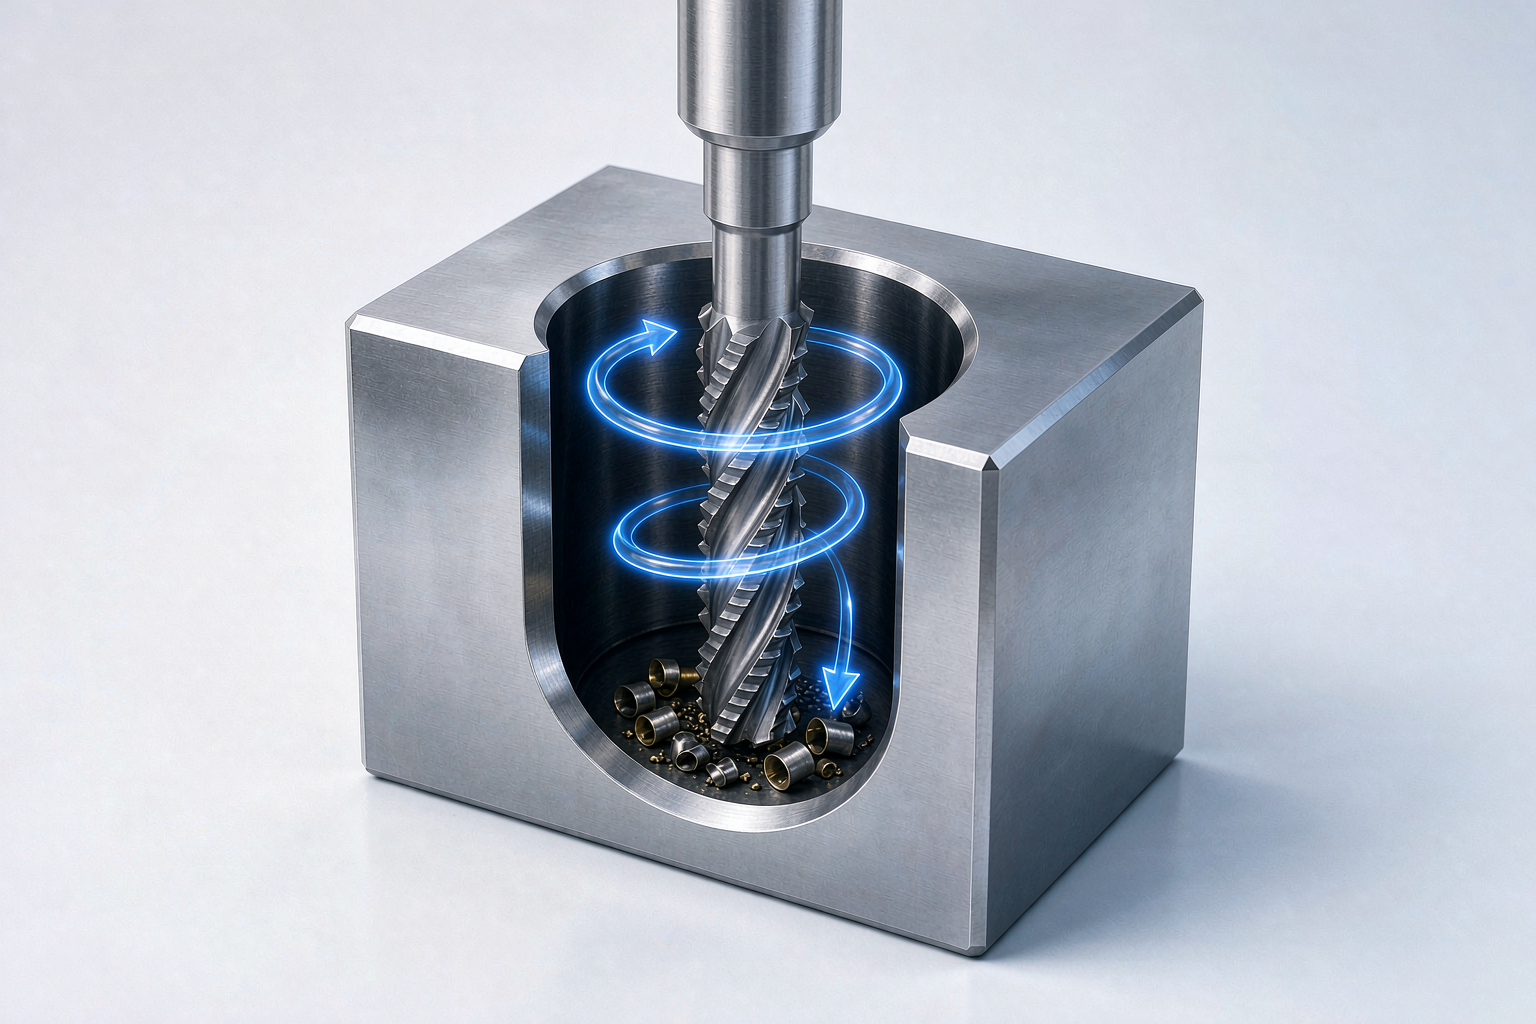
الفرق العملي الذي ينتج عن هاتين الحركتين القاطعتين يشكل كل شيء آخر في هذه المقالة: الحنفية ملتزمة بالقطع الكامل في عملية واحدة، بينما يمكن لمطحنة الخيوط التعديل أو الإيقاف المؤقت أو الانسحاب في أي وقت. كم يهم ذلك يعتمد على الجزء، والمادة، والحجم.
مقارنة بين تفريز الخيوط والتنصيب: مقارنة جنبًا إلى جنب
يلخص الجدول أدناه كيفية مقارنة الطريقتين بشأن العوامل التي غالبًا ما تحدد الاختيار.
| العامل | تفريز الخيوط | التنصيب |
|---|---|---|
| وقت الدورة | أبطأ لكل ثقب، خاصة على الخيوط الصغيرة | سريع، مثالي للثقوب المتكررة بنفس الحجم |
| خطر كسر الأداة | منخفض — يمكن للقاطعة الانسحاب ويمكن إعادة تشغيل الثقب | أعلى — الحنفية المكسورة في جزء نهائي مكلفة للإزالة |
| الثقوب العمياء | ممتاز — يمكن للخيوط الوصول بالقرب من القاع | محدود بمقدمة الحنفية، وتعبئة الرقائق، ومساحة التخفيف |
| المواد الصلبة | القطع التدريجي ي keeping الأحمال منخفضة في السبائك الصلبة أو القاسية | صعب؛ يحتاج إلى حنفيات متخصصة وظروف دقيقة |
| مرونة حجم الخيط | يمكن لقطاعة واحدة تغطية أقطار متعددة لنفس درجة الميل | حنفية واحدة لكل حجم ودرجة ميل |
| جودة الخيط | تشطيب سطح جيد؛ يمكن ضبط قطر الميل في البرنامج | جيد عندما تكون الظروف مناسبة، ولكن الحجم يعتمد على الحنفية |
| الخيوط ذات الأقطار الكبيرة | فعالة من حيث التكلفة؛ قوى القطع تظل معتدلة | تصبح الحنفيات الكبيرة مكلفة ومتطلبة |
| الإعداد والبرمجة | يحتاج إلى استيفاء حلزوني وبرنامج مثبت | بسيط؛ يعمل مع دورات التنصيب القياسية |
لا يوجد صف واحد يفوز بالمقارنة بمفرده. السؤال الصحيح هو أي من هذه العوامل يهيمن على تطبيقك.
متى يتم استخدام تفريز الخيوط
يكتسب تفريز الخيوط مكانته في أربع حالات تظهر مرارًا وتكرارًا في التصنيع الدقيق.
ثقوب عمياء مع تشغيل خيط عميق
في الثقب الأعمى، تحتاج الحنفية إلى مساحة مقدمة لنهايتها المشطوفة، ومساحة للرقائق، وإزاحة قبل أن تصل إلى القاع — وهو ما يعني غالبًا أن الخيط القابل للاستخدام يتوقف قبل المكان الذي يريده التصميم. تقطع مطحنة الخيوط بطرف وجانب الأداة على طول مسار مضبوط، بحيث يمكن أن يمتد الخيط بالقرب من قاع الثقب، ولا يتم إجبار الرقائق أمام أداة كاملة المظهر.
المواد التي يصعب تشكيلها
في الفولاذ المقاوم للصدأ، وسبائك التيتانيوم، وغيرها من المواد الصلبة أو التي تصلب عند التشغيل، يولد تشغيل الحنفية كامل المظهر عزم دوران عالي وحرارة في مسار واحد — وهو الإعداد الكلاسيكي لكسر الحنفية. يوزع تفريز الخيوط القطع على عدة مدارات خفيفة، مما ي keeping قوى القطع والحرارة منخفضة. في قطع العمل المكلفة، تجنب جزء واحد مُهمل يمكن أن يبرر وقت الدورة الأطول عدة مرات.
أحجام خيوط متعددة بخصائص مشتركة
يمكن لمطحنة خيوط واحدة غالبًا تغطية عدة أقطار لنفس درجة الميل، ببساطة عن طريق تغيير المدار المبرمج. بالنسبة للمحلات التي تتعامل مع أعمال مختلطة، هذا يستبدل أدراج الحنفيات بواحدة أو اثنتين من القواطع ومكتبة من البرامج — تغييرات أقل للأدوات، ومخزون أقل، وتحويلات أسرع.
قطع ذات قيمة عالية أو يصعب إعادة تشغيلها
حيث يعني الجزء المُهمل ساعات من التصنيع المفقود — مكونات الطيران، والأجزاء الطبية، والأغطية الكبيرة — يعتبر أمان العملية أكثر أهمية من السرعة الخام. يقدم تفريز الخيوط مسار استرداد لا يقدمه التنصيب: إذا كان الحجم غير صحيح، يقوم المشغل بضبط الإزاحة وإعادة قطع الخيط في مكانه.
مزايا وعيوب تفريز الخيوط
تتبع مزايا تفريز الخيوط مباشرة من حركة القطع التدريجية:
- خطر كسر منخفض وإعادة تشغيل داخل الآلة — يتم إجراء تعديلات الحجم في البرنامج، دون خيوط متقاطعة
- قاطعة واحدة لأقطار متعددة لنفس درجة الميل، مما يقلل من مخزون الأدوات
- خيوط بالقرب من قاع الثقوب العمياء دون هندسات حنفية خاصة
- أحمال قطع أقل وأكثر استقرارًا في المواد الصعبة
- تشطيب سطح أفضل، لأن الخيط يتم تفريزه بدلاً من تشكيله في مسار واحد ثقيل
- القدرة على قطع الخيوط الداخلية والخارجية على حد سواء باستخدام الأدوات المناسبة
العيوب حقيقية بنفس القدر ويجب موازنتها بصدق:
- وقت دورة أبطأ من التنصيب، خاصة على الثقوب الصغيرة المتكررة
- برمجة أكثر تطلبًا — يجب أن تدعم الآلة الاستيفاء الحلزوني على جميع المحاور الثلاثة
- سعر شراء أعلى لكل أداة من حنفية قياسية
- مطاحن الخيوط الصغيرة جدًا دقيقة؛ بالنسبة للأقطار الصغيرة جدًا في المواد اللينة، قد تظل الحنفية هي الخيار العملي
- تعتمد النتائج على صلابة الإعداد — الإعداد السيئ يقلل من ميزة الجودة
متى يظل التنصيب هو الخيار الصحيح
لا يجعل أي من هذا التنصيب عفا عليه الزمن. بالنسبة للإنتاج بكميات كبيرة من الخيوط القياسية في المواد الحرة القطع، يظل التنصيب هو الطريق الأسرع والأكثر اقتصادا. ثقب M8 العابر في الفولاذ الطري، يتكرر آلاف المرات على آلة يتم صيانتها جيدًا، هو بالضبط المهمة التي صُنعت الحنفية من أجلها: أداة واحدة، حركة واحدة، جهد برمجة بسيط.
يكون التنصيب منطقيًا أيضًا عندما لا تستطيع الآلة إجراء استيفاء حلزوني موثوق به، عندما يشغل المحل دورات تنصيب بسيطة على معدات أقدم، أو عندما لا يكون تحمل الخيط حرجًا وميزانية الأدوات محدودة. تستخدم استراتيجية الخيوط المتوازنة كلا الطريقتين: الحنفيات للعمل السريع والقابل للتكرار، ومطاحن الخيوط حيث تبرر المرونة، أو صعوبة المادة، أو خطر الإهمال وقت الدورة الإضافي.
مقارنة تكلفة تفريز الخيوط مقابل التنصيب: ما وراء سعر الأداة
مقارنة أسعار الحنفية ومطحنة الخيوط هي أسهل مقارنة يمكن إجراؤها والأكثر تضليلاً. الحنفية تكلف أقل، ولكل ثقب في المواد السهلة، عادة ما تنتج خيطًا أرخص. تضيف صورة التكلفة الإجمالية عدة عوامل:
- التعرض للإهمال. عندما تنكسر حنفية في جزء عمل شبه نهائي، تكون الخسارة هي قيمة كل شيء تم بالفعل لهذا الجزء — وليس سعر الحنفية. بالنسبة للأجزاء ذات القيمة العالية، يمكن لكسر واحد تم تجنبه أن يعوض فرق السعر لمجموعة أدوات كاملة.
- المخزون. مطحنة خيوط واحدة تغطي عدة أقطار تستبدل مجموعة من الحنفيات، مما يقلل من المخزون، وتغييرات الأدوات، وخطر الوصول إلى حنفية متهالكة أو ذات حجم خاطئ.
- إعادة التشغيل والتوقف. يتم تصحيح الخيط الذي تم تفريزه خارج التحمل قليلاً في الآلة بتغيير الإزاحة. الثقب المنصوب ذو حجم كبير أو صغير جدًا عادة ما يعني إعادة تشغيل يدوية خارج الآلة — أو إهمال.
- استهلاك الأدوات. الحنفيات تبلى مع كل ثقب في المواد الكاشطة أو الصلبة؛ مطحنة الخيوط الكربيد توزع البلى على المزيد من المعدن المزال لكل حافة، وهو ما يمكن أن يفضل التفريز في التشغيلات الطويلة في السبائك القاسية.
بالنسبة للأعمال ذات الحجم المنخفض إلى المتوسط مع أحجام خيوط متنوعة، أو مواد صعبة، أو أجزاء مكلفة، فإن التكلفة الإجمالية غالبًا ما تفضل تفريز الخيوط. بالنسبة للتشغيلات الطويلة من الخيوط المتطابقة القياسية في المواد السهلة، يظل التنصيب عادةً ي keep التكلفة الأقل لكل ثقب.
اختيار مطحنة الخيوط الكربيد المناسبة
بمجرد أن يتطلب التطبيق تفريز الخيوط، يحدد اختيار الأداة ما إذا كانت العملية تحقق إمكاناتها. الفحوصات الرئيسية قبل الطلب:
- تطابق المادة. كربيد صلب ذو حبيبات دقيقة مع طلاء مناسب لمادة قطعة العمل — نفس المبدأ الذي ينطبق على قواطع النهايات والمثاقب — ي keep بلى الحافة متوقعًا في الفولاذ المقاوم للصدأ، والتيتانيوم، والفولاذ المقوى.
- نطاق درجة الميل وشكل الخيط. تأكد من نطاق درجة الميل المسموح به للقاطعة ومعيار الخيط لكل حجم سيُطلب منه إنتاجه. مشاركة قطر اسمي لا تجعل درجات الميل المختلفة قابلة للتبديل.
- الوصول وإزاحة العنق. الثقوب العميقة أو العمياء تحتاج إلى طول أخدود كافٍ وإزاحة عنق بحيث يمكن قطع الخيط إلى العمق دون أن يتداخل الساق أو الحامل.
- الحد الأدنى للثقب. يجب أن تناسب القاطعة وعنقها جسديًا أصغر ثقب في قائمة الأعمال.
- قدرة الآلة. الاستيفاء الحلزوني الموثوق به والصلابة الكافية هما شرطان أساسيان؛ تحقق من البرنامج والإعداد قبل الالتزام بالإنتاج.
العمل مع شركة مصنعة تنتج أدوات الخيوط الكربيد الصلبة داخليًا يختصر هذه الدورة. تعتبر Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.) شركة مصنعة لأدوات القطع الكربيد الصلبة مقرها في تشانغتشو، الصين، وتنتج قواطع نهايات، ومثاقب، ومثاقب إعادة، ومطاحن خيوط، وأدوات تشكيل غير قياسية مخصصة لتطبيقات السيارات، والطيران، والأتمتة الميكانيكية، ويمكنها توريد مطاحن خيوط مطابقة لمواد ومعايير خيوط محددة — بما في ذلك الأدوات المشكلة حيث لا يناسب حجم الكتالوج.
الأسئلة الشائعة
هل يمكن لمطحنة الخيوط استبدال حنفية في عملية موجودة؟
من الناحية الفنية نعم في معظم تطبيقات التحكم الرقمي بالكمبيوتر، ولكن السؤال الأفضل هو ما إذا كانت تضيف قيمة. إذا كان التنصيب الحالي مستقرًا، وسريعًا، وخاليًا من المشاكل، احتفظ به. انتقل إلى تفريز الخيوط عندما يكون التحكم في الحجم، أو خطر الكسر، أو عمق الخيط، أو صعوبة المادة يكلف وقتًا أو مالًا حقيقيًا.
هل تحتاج مطاحن الخيوط إلى ثقب مسبق الحفر؟
يقطع تفريز الخيوط القياسي في ثقب موجود، لذلك يتم حفر الثقب أولاً. يمكن لبعض الأدوات المتخصصة الحفر، والخيوط، والتشطيف في إعداد واحد، ولكن بالنسبة لمعظم الأعمال، يظل الثقب المسبق ذو الحجم الصحيح جزءًا من العملية.
هل تفريز الخيوط عملي للخيوط الصغيرة؟
يمكن أن يكون كذلك، مع العناية: مطاحن الخيوط الصغيرة جدًا أكثر دقة وأقل تسامحًا مع الانحراف. بالنسبة للأقطار الصغيرة جدًا في المواد السهلة، غالبًا ما يظل التنصيب هو الخيار الأكثر متانة.
أي طريقة تنتج خيطًا أفضل؟
ينتج تفريز الخيوط عمومًا تشطيبًا أنظف ويوفر تحكمًا مباشرًا في قطر الميل من خلال ضبط الإزاحة. الحنفية الحادة والمطبقة جيدًا في المادة المناسبة تنتج أيضًا خيوطًا سليمة — والفرق هو أن جودة التفريز يمكن تصحيحها في الآلة، بينما تعتمد جودة التنصيب على الظروف التي تم ضبطها قبل الدورة الأولى.


