أدوات التفريغ الدقيقة بالحاسب الآلي CNC: دليل عملي للأنواع والاختيار ودقة الماكينة
News Details
ما هي أدوات الطحن CNC الدقيقة؟
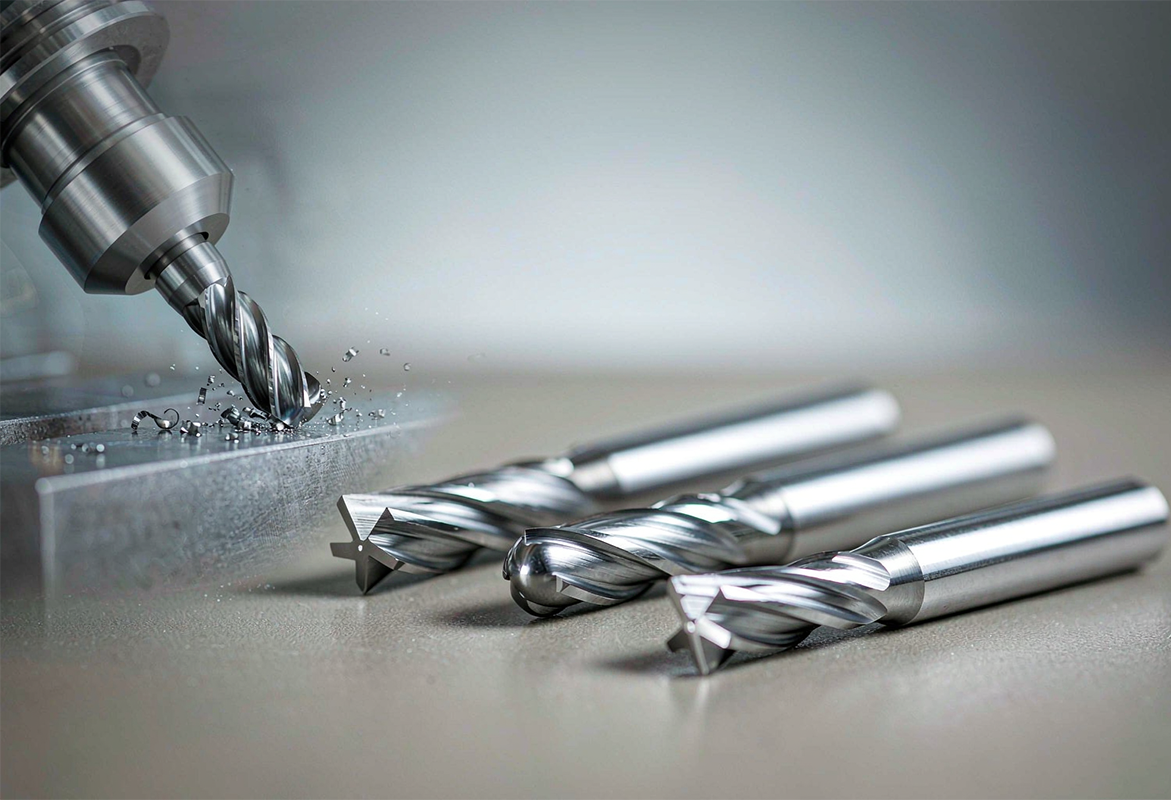
أدوات الطحن CNC الدقيقة هي الأدوات القاطعة الدوارة المستخدمة في آلات الطحن التي يتم التحكم فيها بواسطة الكمبيوتر لإزالة المواد من قطعة العمل بدريقة يمكن التحكم بها وتكرارها. وتشمل مطاحن نهاية كربيد صلبة، وقواطع أنف كروية، وقواطع نصف قطر الزاوية، ومطاحن نهاية خشنة وتشطيب، وقواطع طحن وجه، كل منها مصمم لمهمة قطع مختلفة. ما يميز الأداة الدقيقة عن الأداة العامة ليس ميزة واحدة بل مزيج من جودة الركيزة، الهندسة، الطلاء ومعلمات القطع التي يتم تشغيلها بها.
بالنسبة للمشترين الدوليين، الأسئلة العملية هي نفسها دائماً: أي نوع من القواطع يناسب هندسة الجزء، وأي ركيزة وطلاء يتطابقان مع مادة قطعة العمل، وما هو التفاوت واللمسة النهائية للسطح التي يمكن تحقيقها بشكل واقعي، وكيف يؤثر عدد الشفرات وامتداد الأداة على الثبات. تجيب هذه المقالة على هذه الأسئلة واحداً تلو الآخر، باستخدام ممارسات التصنيع المقبولة على نطاق واسع بدلاً من الادعاءات التسويقية.
أنواع قواطع طحن CNC وتطبيقاتها
كل عائلة من القواطع تحل مشكلة تصنيع مختلفة، واختيار العائلة المناسبة للعملية هو أول قرار في الاختيار.
- مطاحن نهاية مربعة لها نهايات قطع مسطحة بزوايا حادة 90 درجة. وهي العائلة الأكثر تنوعاً وتستخدم في الفتحات، والطحن الجانبي، وتصنيع الجيوب، والطحن متعدد الأغراض حيثما تلزم الزوايا النظيفة.
- مطاحن نهاية بأنف كروي لها طرف قطع مستدير. وهي الخيار القياسي للتمثيل ثلاثي الأبعاد، وأعمال القوالب والموت، والزوايا المستديرة، والأسطح المنحنية المعقدة، حيث ينتج عن التلامس النقطي انتقالات أكثر سلاسة.
- مطاحن نهاية بنصف قطر زاوية تجمع بين نهاية مسطحة ونصف قطر صغير في الزوايا. يقوم نصف القطر بتوزيع قوى القطع على مساحة أكبر، لذا تتحمل هذه القواطع التآكل وتدوم لفترة أطول من مطاحن النهاية المربعة في القطع الثقيلة والإنتاج الطويل.
- مطاحن نهاية خشنة تستخدم حواف قطع مسننة لتقسيم الرقائق إلى قطع صغيرة. وتزيل كميات كبيرة من المواد بسرعة مع قوى قطع مخفضة، وتجهز قطعة العمل للتشطيب.
- مطاحن نهاية تشطيب تعطي أولوية لجودة السطح والدقة الأبعادية، عادة بحواف أكثر سلاسة وعدد شفرات أعلى، وتستخدم في المرور النهائي.
- قواطع طحن وجه تغطي قطراً واسعاً بحواف متعددة وتصنع أسطحاً مسطحة كبيرة بكفاءة، مثل مواجهة لوحة أو سطح مرجعي للهيكل قبل المزيد من التصنيع.
من الأخطاء الشائعة في الاختيار الاختيار حسب القطر وحده. القطر مهم، لكن عدد الشفرات، وطول الشفرة، وهندسة الزاوية، والطلاء تحدد ما إذا كانت الأداة ستؤدي بالفعل في العملية المقصودة.
مطاحن نهاية كربيد لطحن CNC: كربيد مقابل HSS
قرار الركيزة يتعلق في الغالب بالكربيد الصلب مقابل الفولاذ عالي السرعة (HSS). الكربيد الصلب، الملبد من حبيبات كربيد التنغستن مع رابط كوبالت، هو أصلب وأكثر صلابة بكثير من HSS. صلابته الأعلى تقلل من انحراف الأداة، مما يدعم بشكل مباشر الدقة الأبعاد الأكثر إحكاماً والجدران المستقيمة. الكربيد يتحمل أيضاً سرعات قطع أعلى بكثير، مما يقلل أوقات الدورة في التصنيع الإنتاجي.
| الخاصية | الفولاذ عالي السرعة (HSS) | كربيد صلب |
|---|---|---|
| الصلابة | أقل؛ يلين عند درجة حرارة قطع عالية | أعلى بكثير؛ يحتفظ بالحافة عند السرعة العالية |
| الصلابة | أقل؛ المزيد من الانحراف وخطر الاهتزاز | أكثر صلابة بثلاث مرات تقريباً؛ انحراف أقل |
| المتانة | أعلى؛ يتحمل الاهتزاز والقطع المتقطع | أقل؛ أكثر هشاشة، يحتاج إلى إعداد مستقر |
| أفضل استخدام | المواد اللينة، النماذج الأولية، الدفعات القصيرة، الآلات الأقل صلابة | المواد الصلبة، التصنيع عالي السرعة، الإنتاج الدقيق |
| إعادة الطحن | سهلة وغير مكلفة | ممكنة؛ إعادة الطحن وإعادة الطلاء تكلف أكثر |
الكربيد يكلف أكثر لكل أداة من HSS، ولكن في التصنيع بكميات كبيرة أو في المواد الصلبة، فإن عمر الأداة الأطول وسرعات القطع الأعلى يؤديان عادةً إلى تكلفة أقل لكل جزء. يظل HSS خياراً معقولاً للمواد اللينة، والدفعات القصيرة، والآلات الأقل صلابة.
اختيار طلاء مطحنة النهاية: TiAlN، AlTiN، DLC وما بعدهما
الطلاءات عبارة عن طبقات صلبة رفيعة يتم تطبيقها بواسطة عمليات PVD أو CVD. وهي ترفع صلابة السطح، وتقلل الاحتكاك، وتحمي الركيزة من حرارة القطع، مما يطيل عمر الأداة ويستقر الأداء عند سرعات أعلى.
- TiN (نيتريد التيتانيوم) هو طلاء متعدد الأغراض للمواد الحديدية مع مقاومة حرارة معتدلة.
- TiAlN و AlTiN يشكلان طبقة واقية من أكسيد الألومنيوم عند درجة حرارة مرتفعة، مما يجعلهما الخيار الشائع لفولاذ الكربون، وفولاذ السبائك، والفولاذ المقاوم للصدأ، والفولاذ المقسى عند سرعات متوسطة وعالية.
- AlCrN و TiSiN يناسبان الفولاذ المقاوم للصدأ والسبائك عالية الحرارة مثل Inconel والتيتانيوم، حيث تكون الحرارة والتآكل شديدين.
- طلاءات ZrN و DLC، والأدوات غير المطلوبة بشفرات مصقولة مرآة، هي الخيار الصحيح للألومنيوم والسبائك غير الحديدية الأخرى، لأن احتكاكها المنخفض يمنع تشكل الحافة المتراكمة.
هناك حذران عمليان. أولاً، الطلاءات المحتوية على الألومنيوم مثل TiAlN و AlTiN تتفاعل كيميائياً مع قطع عمل الألومنيوم، مما يتسبب في لحام الرقائق بالحافة، لذلك يجب عدم استخدامها على السبائك غير الحديدية. ثانياً، لا يمكن للطلاء أن يعوض عن ركيزة ضعيفة، أو صلابة غير كافية، أو معلمات قطع غير صحيحة؛ فهو يمد الأداء فقط عندما تكون الظروف الأساسية صحيحة.
تفاوت طحن CNC ولمسة السطح النهائية
الطحن CNC القياسي على المعدات التي يتم صيانتها جيداً يحتفظ عادة بتفاوتات أبعاد في نطاق حوالي ±0.05 مم إلى ±0.13 مم. يمكن تحقيق تفاوتات أكثر إحكاماً، عادة حوالي ±0.01 مم، باستخدام معدات الطحن الدقيقة القياسية عندما يكون التحكم في العملية صارماً: تثبيت عمل مستقر، وامتداد أدنى للأداة، ومعلمات قطع مضبوطة، وإدارة متسقة لتآكل الأداة. النتائج فائقة الدقة تحت هذا النطاق تتطلب معدات وظروف متخصصة.
تتبع لمسة السطح النهائية نفس المنطق. في ظل المعلمات المحسنة، يمكن للأسطح المطحونة بدقة أن تصل إلى Ra 0.8 ميكرومتر أو أفضل مباشرة من عملية القطع، مما يقلل أو يلغي التلميع الثانوي. وتشمل العوامل الرئيسية التغذية لكل سن، والخطوة الجانبية، وهندسة الأداة، واحتكاك الطلاء، واستراتيجية المبرد. تزيد سرعة القطع المفرطة أو امتداد الأداة المفرط من الاهتزاز والحرارة، وكلاهما يقلل من الدقة واللمسة النهائية.
يجب على المشترين أيضاً تجنب المواصفات المفرطة. التفاوتات الصارمة العامة على الميزات غير الوظيفية تضاعف وقت الدورة دون تحسين أداء التجميع؛ التحديدات الصارمة من الأفضل حجزها للثقوب الوظيفية، وأسطح الختم، والميزات المتجاورة.
دليل عدد شفرات مطحنة النهاية
يتحكم عدد الشفرات في التوازن بين مساحة الرقاقة وكثافة الحافة.
- القواطع ذات شفرتين توفر أخاديد رقائق كبيرة. وهي تناسب الألومنيوم والمواد اللينة واللزجة الأخرى حيث يسيء إخراج الرقاقة.
- القواطع ذات ثلاث شفرات توازن بين إزالة المواد بشكل أسرع ولمسة نهائية أفضل، وهي خيار وسطي مرن لأعمال الألومنيوم.
- القواطع ذات أربع شفرات وأكثر توفر حواف قطع أكثر وصلابة أساسية أكبر. وهي تناسب الفولاذ والسبائك الأكثر صلابة، ويفضل عدد الشفرات العالي في مرورات التشطيب حيث يكون حمل الرقاقة خفيفاً وتكون جودة السطح الأكثر أهمية.
زاوية اللولب تعمل جنباً إلى جنب مع عدد الشفرات: زوايا لولبية أعلى حوالي 35-45 درجة تحسن إخراج الرقاقة في المواد اللينة، بينما تقلل الزوايا الأقل حوالي 10-30 درجة الاهتزاز في المواد الأكثر صلابة.
مطاحن نهاية خشنة مقابل تشطيب
الطحن الخشن والتشطيب عمليتان مختلفتان، واستخدام قاطع واحد لكليهما عادة يضر بنتائج كليهما. مطاحن النهاية الخشنة تزيل معظم المخزون بسرعة بحواف مسننة وقوى قطع مخفضة، تاركة هامشاً صغيراً موحداً للمرور التالي. ناتجها هو السرعة، وليس جودة السطح. ثم تأخذ مطاحن النهاية التشطيبية قطوعاً خفيفة للوصول إلى البعد النهائي واللمسة النهائية المطلوبة للسطح، باستخدام عدد شفرات أعلى وهندسة أكثر سلاسة.
الحفاظ على المرحلتين منفصلتين يحمي الدقة أيضاً. أداة التشطيب التي تبدأ في مخزون ثقيل تتآكل بشكل غير متساو، وتآكل الأداة يغير هندسة القطع الفعلية، مما يظهر كانحراف أبعاد عبر دفعة. تخطيط الطحن الخشن والتشطيب كعمليات منفصلة بأدوات مخصصة يحافظ على المرور النهائي متوقعاً.
اختيار قاطع الطحن حسب مادة قطعة العمل
تحدد مادة قطعة العمل الهندسة، والركيزة، والطلاء معاً.
- الألومنيوم والسبائك غير الحديدية: حواف قطع حادة، وأسطح مصقولة أو غير تفاعلية، وهندسات ذات شفرتين أو ثلاث شفرات لإخراج الرقاقة. تجنب طلاءات TiAlN و AlTiN.
- فولاذ الكربون وفولاذ السبائك: كربيد صلب مطلي، عادة TiAlN أو AlTiN، مع أربع شفرات أو أكثر وهندسة حافة قوية.
- الفولاذ المقاوم للصدأ: هندسات كربيد متينة مع طلاءات مقاومة للحرارة مثل AlCrN أو AlTiN، وسرعات معتدلة، وتحكم موثوق في الحرارة لمقاومة التصلب بالعمل والحافة المتراكمة.
- التيتانيوم والسبائك عالية الحرارة: إعدادات صلبة، وطلاءات مقاومة للحرارة مثل AlCrN أو TiSiN، وسرعات قطع منخفضة، وتحكم دقيق في حمل الرقاقة.
- الفولاذ المقسى: ركائز كربيد عالية الصلابة مع طلاءات من فئة TiAlN أو TiSiN، وتثبيت مستقر منخفض الاهتزاز.
التحقق العملي قبل الشراء هو تأكيد أربعة عناصر: المادة، والعملية، والهندسة المطلوبة، ومتطلبات اللمسة النهائية، ثم مطابقة عدد الشفرات، والطلاء، والركيزة، والامتداد لها. عندما تكون الجدران الرقيقة أو التفاوتات الصارمة متضمنة، أولِ الصلابة أولوية على سرعة القطع القصوى.
النقاط الرئيسية لمشتري أدوات الطحن CNC الدقيقة
الدقة في طحن CNC تأتي من القرارات المتطابقة، وليس من أي مواصفة واحدة: عائلة القواطع المناسبة للعملية، والركيزة والطلاء المناسبان للمادة، وعدد الشفرات الذي يناسب حمل الرقاقة، ومعلمات القطع وتثبيت العمل التي تحافظ على الانحراف والحرارة تحت السيطرة. يمكن للمشترين الذين يحددون المادة، والعملية، والهندسة، ومتطلبات اللمسة النهائية أولاً مقارنة الموردين بمدى تلبية كل أداة لهذه المتطلبات، بدلاً من السعر وحده.
بالنسبة للمشترين الذين يطلبون توصيات من مورد أدوات، فإن الطلب الأكثر فائدة يشمل مادة قطعة العمل، وعملية التصنيع، والتفاوت أو اللمسة النهائية المستهدفة، إلى جانب معلومات صلابة الآلة. مع هذه المدخلات، يمكن للمورد مطابقة الركيزة، والطلاء، وعدد الشفرات، وامتداد الأداة مع التطبيق الفعلي بدلاً من التسعير حسب الحجم وحده.


