المطحنة النهائية ذات الفتحة T المخصصة: الأبعاد، التسلسل التصنيعي وطريقة الطلب وفقًا للرسومات
News Details
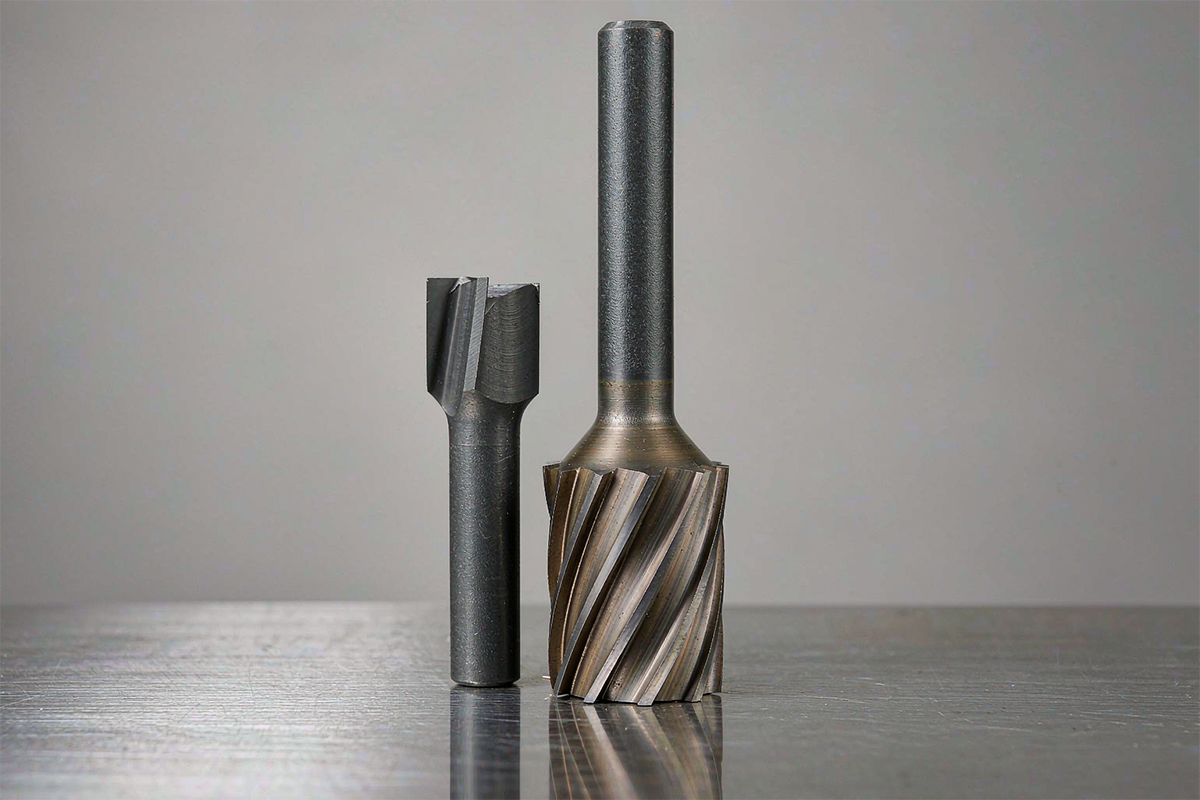
ما هي مطحنة نهاية T Slot المخصصة؟
مطحنة نهاية الفتحة T المخصصة هي قاطع طحن مصمم لتصنيع الجزء الأعرض والمنخفض من الأخدود على شكل T - الجزء الذي يقع أسفل فتحة أضيق. هندستها يمكن التعرف عليها على الفور: ساق أسطواني، وعنق بقطر مخفض، ورأس قطع أوسع في الطرف. يقوم الرأس بقطع النقش بالعرض والارتفاع، بينما يمر العنق المنخفض عبر الفتحة الموجودة أعلاه دون لمس الجدران النهائية.
تغطي أحجام الكتالوج القياسية العديد من الفتحات الشائعة، ولكن الأجزاء الحقيقية نادراً ما تبقى داخل الكتالوج. تتطلب جميع متطلبات الفتحة غير القياسية، أو ارتفاعات الأخدود غير العادية، أو شروط إزاحة العنق الضيقة، أو متطلبات الوصول العميقة، أو الميزات ذات الأبعاد البوصة، أو تفاصيل الزوايا مثل شطب ونصف القطر أداة مصنوعة للجزء بدلاً من الجزء المكيف مع الأداة. هذا هو التعريف العملي لمطحنة نهاية T المخصصة: قطر الرأس، وعرض القطع، وقطر العنق، وطول العنق، يتم إنتاج طول الساق والطول الكلي مقابل جزء الفتحة الخاص بالعميل وشروط التصنيع، بدلاً من اختيارها من قائمة حجم ثابتة.
تشرح هذه المقالة كيفية تحديد هذه الأدوات، وكيف تعمل تسلسل التصنيع، وما هي المعلومات التي يحتاجها الطلب المخصص، وكيف تختلف الأداة عن جيرانها في عائلة تصنيع الأخدود.
أبعاد نهاية T و T و تطهير العنق
يبدأ الاختيار بخمسة أبعاد، وكل واحد يجيب على سؤال مختلف حول الفتحة.
| البعد | ما يتطابق | لماذا يهم |
|---|---|---|
| قطر الرأس | عرض Undercut وفتحة الدخول | يجب أن ينتج الرأس عرض النقش النهائي ولا يزال مناسبًا لطريق الوصول |
| سمك الرأس (عرض القطع) | ارتفاع الأخدود بين الوجوه العلوية والسفلية | يحدد المحور المحوري للفتح في تمريرة واحدة ؛ يعني رقيقة جدًا تمريرات متدرجة متعددة |
| قطر العنق | فتحة الفتحة الجانبية ، مع التخليص الجانبي | يجب أن يزيل العنق جدران الفتحة على طول مسار القطع بالكامل ، وليس فقط عند المدخل |
| الوصول (طول العنق) | عمق Undercut أسفل الوجه المرجعي | يحدد الرأس بشكل صحيح ؛ يجب أن تتطابق المرجع المستخدم في رسم الأداة مع رسم الجزء |
| الساق والطول الكلي | حامل النوع والإسقاط القابل للاستخدام | يحدد الصلابة وما إذا كانت الأداة المجمعة تصل إلى الميزة دون تصادم |
من السهل تفويت شيكين. أولاً ، تعمل تحمل الرأس وتطهير العنق أغراضًا مختلفة ويجب فحصها بشكل منفصل: قياس حجم الرأس وحده لا يثبت أن العنق يخلي الفتحة. ثانيًا ، يتم قياس بُعد الوصول إلى المرجع الموضح في رسم الأداة ؛ لا يمكن تبادله مع سماكة الرأس أو بطول عنق مختار بحرية. تغطي قواطع الفتحة T الشائعة تجاريًا أقطار الرأس من حوالي 3 إلى 20 ملم مع عرض القطع من حوالي 0.5 إلى 8 ملم ، ويمتد الإنتاج المخصص إلى ما هو أبعد من تلك النطاقات في كلا الاتجاهين.
كيف تقوم بتصنيع فتحة T: آلة الفتحة التجريبية أولاً
لا يمكن لقاطع T-Slot أن يغرق في مادة صلبة بالطريقة التي يفعلها بت طحن الفتحة. لا يوجد لدى الرأس الأوسع نطاقًا في قطعة العمل حتى يوجد دخول ، لذلك يحتوي التسلسل القياسي على مرحلتين.
المرحلة الأولى من آلات الفتحة التجريبية - الفتحة الضيقة - باستخدام مطحنة نهاية مربعة أو طحن فتحة بحجم عرض الفتحة وعمق على الأقل مثل فتحة T النهائية. تدخل المرحلة الثانية باستخدام مطحنة نهاية الفتحة T: يصل الرأس أسفل الفتحة وآلات Undercut في التمريرات الشعاعية ، بينما يسافر العنق داخل الفتحة التجريبية. على الأجزاء التي يكون فيها نهاية واحدة من الميزة مفتوحة ، يمكن للرأس أن يدخل من الجانب المفتوح بدلاً من ذلك ، وقد يتم تقصير الفتحة التجريبية أو التخلص منها - ولكن يجب تأكيد ذلك مقابل الجزء الفعلي ، وليس افتراضه.
التسلسل له عواقب عملية. يحدد عرض الفتحة التجريبية الحد الأقصى لقطر العنق ، والذي يحد بدوره من قطر الرأس والصلابة ؛ تتيح فتحة أوسع عنقًا أقوى وقطع أكثر استقرارًا. يجب التحقق من عمق الفتحة قبل مرحلة Undercut ، لأن الرأس يضع نفسه مقابل أرضية الفتحة التجريبية. ولأن الرأس يقطع على محيطه وكلاهما يواجه داخل مساحة محدودة ، فإن الطحن المتسلق مع مشاركة مخفضة وإخلاء رقاقة فعال يحافظ على الأحمال التي يمكن التنبؤ بها.
متطلبات رسم مطحنة T المخصصة
الطلب المخصص جيد فقط مثل المعلومات الموجودة خلفه. يحتوي الاستفسار الأكثر فائدة على أربع مجموعات من التفاصيل.
- رسم قسم الفتحة. مقطع عرضي يظهر عرض الفتحة ، وعرض Undercut ، وارتفاع الأخدود ، وعمق من وجه مرجعي محدد ، مع تفاوتات في أبعاد القطع المذكورة بشكل منفصل عن أبعاد التخليص.
- معلومات الإدخال. سواء كان أحد طرفي الفتحة مفتوحًا ، فإن عرض الفتحة التجريبية والعمق ، وأي تركيب أو جدران مجاورة تقييد مسار الأداة. يمنع رسم عرض إدخال قصير معظم أخطاء التحجيم.
- مواد وحالة قطعة العمل. سبيكة ، صلابة ، وما إذا كان القطع مستمرًا أو متقطعًا ، لأن هذه المادة تحدد الركيزة ، والهندسة ، والطلاء.
- سياق التصنيع. آلة وحامل النوع ، وإسقاط الأداة المتوقع ، وتوافر مبرد ، وحجم الدفعة المستهدف. معلومات الصلابة أكثر أهمية من الحجم الاسمي عندما يكون العنق طويلاً.
مع هذه المدخلات ، يمكن للمورد اقتراح أبعاد الرأس والرقبة والوصول إلى القسم الفعلي ، وتأكيد التفاوتات الوظيفية ، والاقتباس بشكل واقعي. ثم يقوم تدفق مخصص منضبط بمراجعة الرسم ، والموافقة على العينة مع سجلات القياس ، وكمية تجريبية للتحقق من التكرار ، وتوريد التكرار مقابل مراجعة الرسم المجمدة. المشترين الذين يذكرون نقاط التفتيش - على سبيل المثال قطر الرأس ، وسمك الرأس ، و Runout العنق - في مرحلة الاستفسار يتلقون الأدوات التي يمكن التحقق منها عند الوصول ، وليس مجرد الإعجاب.
طاحونة نهاية T Slot للألمنيوم مقابل الصلب
تغير المواد الأداة قبل أن تغير أي شيء آخر.
بالنسبة للألمنيوم والسبائك غير الحديدية الأخرى ، تكون الأولويات حواف القطع الحادة ومساحة رقاقة. رؤوس فلوتين أو ثلاثة مع أفلام مصقولة ، أو إصدارات مغلفة DLC حيث تكون حافة الحافة مهمة ، إخلاء الرقائق الكبيرة واللثة التي تنتجها الألومنيوم. يجب تجنب الطلاءات التي تحتوي على الألمنيوم مثل TiAlN و AlTiN على قطع العمل المصنوعة من الألومنيوم: تتفاعل كيمياء الطلاء مع مادة الشغل وتشجع على بناء حافة اللحام ورقاقة اللحام.
بالنسبة للصلب الكربوني والصلب سبائك والفولاذ المقاوم للصدأ ، فإن كاربيد الصلب المطلي هو القاعدة. تتعامل طلاءات AlTiN أو TiSiN مع درجات حرارة القطع ، وأربعة أو أكثر من المزامير تعطي دعم الحافة والنهاية التي تحتاجها مواد أكثر صلابة ، على حساب مساحة رقاقة أكثر إحكامًا - وهو مقبول لأن رقائق الصلب أصغر وأفضل. يضيف الفولاذ المقاوم للصدأ سلوك العمل ، لذلك يجب أن تبقى الأعلاف عالية بما يكفي لقطع بدلاً من فرك ، والتحكم في الحرارة من خلال المبرد أو انفجار الهواء المهم بقدر ما هو اختيار الطلاء.
بين الاثنين ، يختلف سرعة القطع أكثر من الهندسة: يعمل الألومنيوم بسرعة ، والصلب يعمل أبطأ بشكل ملحوظ ، والصلب المتصلب أبطأ مع حواف معززة. لذلك فإن ذكر المواد في وقت الاستفسار ليس مجرد شكلية - فإنه يغير الأداة التي تصنع.
فتحة T مقابل Dovetail مقابل قاطع Woodruff
ثلاثة قواطع متخصصة من ثلاث عائلات Undercut ثلاثة ، وليست قابلة للتبديل على الرغم من أن صور الظلال الخاصة بها تبدو متشابهة.
- قواطع T-Slot إنتاج مستطيل مستطيل أسفل فتحة أضيق - الجدول آلة كلاسيكي وملف تعريف المبارزة ، مقطوع بعد فتحة تجريبية.
- قواطع Dovetail إنتاج زوايا زاوية ، ذاتية القفل للشرائح الشرائح ، والأخدود تحديد تفاصيل المبارزة. يجب أن تتطابق الزاوية الموجودة على الأداة مع الزاوية الموجودة على الجزء ، ويحتاج الرأس الأوسع إلى نفس تخطيط طريق الإدخال الذي تقوم به أداة فتحة T.
- قواطع مقعد مفتاح Woodruff إنتاج مقعد نصف دائري لمفتاح Woodruff في رمح. تشبه رؤوسهم على شكل قرص رؤوس فتحة T صغيرة ، ولكن يتم التحكم في هندسة المقعد والمفتاح.
الدرس المشترك هو أن قطر الرأس ، وعرض القطع ، وتطهير العنق ، والوصول إلى أن يتم فحصها مقابل المقطع العرضي الفعلي لأي عائلة قيد اللعبة. لا يجعل المظهر المماثل الأدوات قابلة للتبديل لميزة محددة.
عدد الفلوت وإخلاء رقاقة في تصنيع فتحة T
يقطع قطع T-Slot رقائق من حيث يصعب إزالتها. يقطع الرأس على ثلاث جوانب داخل تجويف تقريبًا بحجم نفسه ، لذلك يجب أن تسافر رقائق الفلوت ، من خلال الفتحة التجريبية ، والخروج - أو يتم إعادة تشغيلها ، والحرارة تبني ، وتفشل الحواف في وقت مبكر.
عدد الفلوت هو العتاد الرئيسي. عدد أقل من الفلوت يترك رقائق أكبر خيشوم ويناسب الألومنيوم وتحت عميق ومغلق ؛ أربعة أو أكثر من المزامير يعطي رأسًا أقوى وأفضل إنهاء للصلب ، حيث يكون حجم الرقاقة لكل سن أقل. بعد عدد الفلوت ، تحمي ثلاث عادات من القطع: استخدام التمريرات الشعاعية بدلاً من فتحات كاملة العرض حيث يسمح الجزء ، ورفع أو التراجع بشكل دوري لإزالة التجويف ، وتوجيه مبرد أو الهواء المضغوط في القطع بحيث تغادر رقائق بدلاً من إعادة تدوير. مبالغة أداة مفرطة تتضاعف كل من هذه المشكلات ، لذا فإن أقصر وصول لا يزال يخلي الجزء هو الوصول الصحيح.
كربيد صلب مقابل قواطع T SLOT مبرزة
تهيمن بنيتان على السوق ، والاختيار يتبع الحجم والواجب.
يتم طحن قواطع T-Slot كربيد صلب من فراغ كربيد واحد. إنها توفر أعلى صلابة لقطر العنق معين ، وعقد هندسة الرأس الدقيقة ، وتناسب الأقطار الصغيرة والمتوسطة حيث يعيش معظم العمل المخصص. تظهر حدودها في أقطار الرأس الكبيرة ، حيث يصبح جسم كربيد صلب مكلفًا ولا يزال العنق يحكم القوة.
تحمل قواطع T-Slot المبرزة حواف القطع كربيد على جسم الصلب الأكثر صلابة. يمتص ساق الصلب والرقبة صدمة ، والحفاظ على بناء أدوات قطرية كبيرة بأسعار معقولة ، واستبدال الحافة عن طريق إعادة تدويرها واضحة. المقايضات هي صلابة أقل في منطقة العنق ودقة الهندسة التي تعتمد على جودة اللحام والطحن ، مما يجعل مراقبة عملية المورد أكثر أهمية ، وليس أقل.
قاعدة تجريبية عملية: أقل من 12-16 ملم من قطر الرأس تقريبًا ، يفوز الكربيد الصلب عادة على الصلابة والدقة ؛ لأحجام طاولة الآلات الكبيرة والتخفيضات المتقطعة الثقيلة ، يمكن أن تكون أداة ملحومة جيدة هي الخيار الأكثر اقتصادا والأكثر تسامحًا.
الوجبات السريعة الرئيسية لمشتري مطحنة نهاية T Slot المخصصة
يتم تحديد مطحنة نهاية T المخصصة من خلال خمسة أبعاد - قطر الرأس ، وسمك الرأس ، وقطر العنق ، والوصول ، والساق - ويجب فحص كل منهما مع قسم الفتحة ، ومسار الدخول ، والحامل معًا. تأتي الفتحة التجريبية أولاً في التصنيع وتقييد العنق ؛ تحدد المادة الركيزة والطلاء وعدد الفلوت ؛ والاختيار البناء بين الكربيد الصلب والمبرزة يتبع حجم الرأس والواجب. يتلقى المشترين الذين يرسلون رسم قسم واضح ، وعرض إدخال ، ومواد ، وسياق آلة أدوات متطابقة مع التطبيق بدلاً من التقريب من قائمة الحجم - والأدوات التي يمكن فحص أبعادها الحرجة عند الوصول.


